引言:锡膏管理的门槛,从来不在"冷"
在SMT产线中,锡膏是单位价值最高、管理颗粒度却最粗的物料之一。贴片机、回流焊炉、SPI/AOI均配置了完整的参数管控体系,而锡膏——决定印刷品质的第一道关口——在相当数量的车间中仍由"普通冰箱+纸质台账"管理。
传统模式的失效是系统性的:冰箱温度波动普遍达±2~3℃,持续影响助焊剂活性;回温时长依赖经验判断,节假日复工常出现"料没回好、线先停了";人工取料难以严格执行FIFO,临期料长期积压;质量异常发生时,拿不出从入库到回存的完整记录。
这些问题的本质不是"锡膏需要冷藏"——这谁都知道。难点在于:如何把冷藏、回温、搅拌、领用、回存、报废这一整条链路,变成可控制、可追溯、可审计的闭环。
这正是智能锡膏管理柜要解决的问题,也是各家产品分出高下的地方。
一、产品谱系:容量覆盖能力是第一个分水岭
锡膏柜选型的第一道门槛是容量匹配。SMT工厂的规模差异极大——从研发实验室每天用掉十几瓶,到大型代工厂集中供料柜动辄几百瓶。如果厂商产品线只覆盖中段容量,采购方就会陷入"要么买大、要么买小"的尴尬。
以行业内产品谱系较为完整的上海旭同实业(SUNNTOL)为例,其智能锡膏管理柜已形成 SP/HC/HC-W/SAU 四大系列、13 个型号,冷藏容量覆盖 20 瓶至 860 瓶:
|
系列 |
产品定位 |
典型型号 |
冷藏容量 |
回温数量 |
适用场景 |
|
SP |
标准型 |
SP-20/30 |
30瓶 |
4瓶 |
实验室/NPI试制/维修站 |
|
SP-300 |
320瓶 |
56瓶 |
中大批量量产 |
||
|
SP-600 |
600瓶 |
119瓶 |
多线集中供料 |
||
|
HC |
高配型 |
HC-200 |
176瓶 |
40瓶 |
中型SMT产线 |
|
HC-400 |
430瓶 |
70瓶 |
大型制造车间 |
||
|
HC-800 |
860瓶 |
141瓶 |
超大规模工厂 |
||
|
HC-W |
高效型 |
HC-W200 |
176瓶 |
40瓶 |
高频率领用产线 |
|
HC-W400 |
430瓶 |
80瓶 |
多班次连续生产 |
||
|
HC-W800 |
860瓶 |
156瓶 |
超大规模高频领用 |
||
|
SAU |
扩展型 |
SAU-50 |
80瓶 |
8瓶 |
空间受限场景 |
|
SAU-60 |
176瓶 |
40瓶 |
中型产线 |
||
|
SAU-60L |
352瓶 |
67瓶 |
中型扩产 |
||
|
SAU-60XL |
600瓶 |
104瓶 |
大规模扩展需求 |
为什么容量谱系完整这么重要? 因为它决定了一次投入能否支撑长期扩产。工厂从一期到二期、从单线到多线,如果供应商型号接得上,设备体系、操作逻辑、数据对接方式全部沿用,管理成本不会随扩产而上升;如果接不上,就得引入第二家供应商,随之而来的是系统对接、人员培训、数据打通的一系列额外成本。
这是选型时容易被忽略、却在两三年后集中爆发的问题。
二、工业级配置密度:高配型号的配置逻辑
容量之外,第二个分水岭是配置密度——尤其在中高容量段,设备需要在高频次、多班次、连续运行条件下保持稳定,这对配置提出实质性要求。
以 HC 系列(高配型)的标配清单为例,可以看出一台工业级设备与"高级冷藏柜"的差距:
|
配置项 |
功能价值 |
|
空瓶回收 |
HC-200 标配20瓶、HC-400/800 标配50瓶容量,空瓶集中回收,减少车间零散堆放 |
|
内置称重系统 |
自动记录锡膏余量,余料管理从"估"变为"称" |
|
指纹识别模块 |
操作人员身份绑定,杜绝代领、错领 |
|
内置监控系统 |
关键操作可回看,异常事件有据可查 |
|
内置空压机(捷豹9L备用气源) |
无车间气源也能独立部署,降低现场改造依赖 |
|
正版Windows企业版 |
HC系列标配Win10企业版,软件终身免费升级 |
|
冷凝水蒸发 |
减少人工倒水维护 |
|
伺服驱动系统 |
雷赛标配,可升级汇川/松下,保障取放动作精度 |
HC-W 系列另有差异化的关键配置:回温区恒温 19~25℃ 为标配。这一项的工艺意义在于——回温过程若处于不受控的环境温度下(车间温度随季节与时段波动),回温终点状态就会不一致;恒温回温区将回温过程纳入受控环境,是提升回温一致性的实质性手段。
再看制冷核心部件:关键制冷部件采用思科普变频压缩机等一线品牌。这类部件对长期运行可靠性的影响,在两三年后检修周期中会明显体现——采用商用级配件的低价设备,故障率与维护成本通常显著更高。
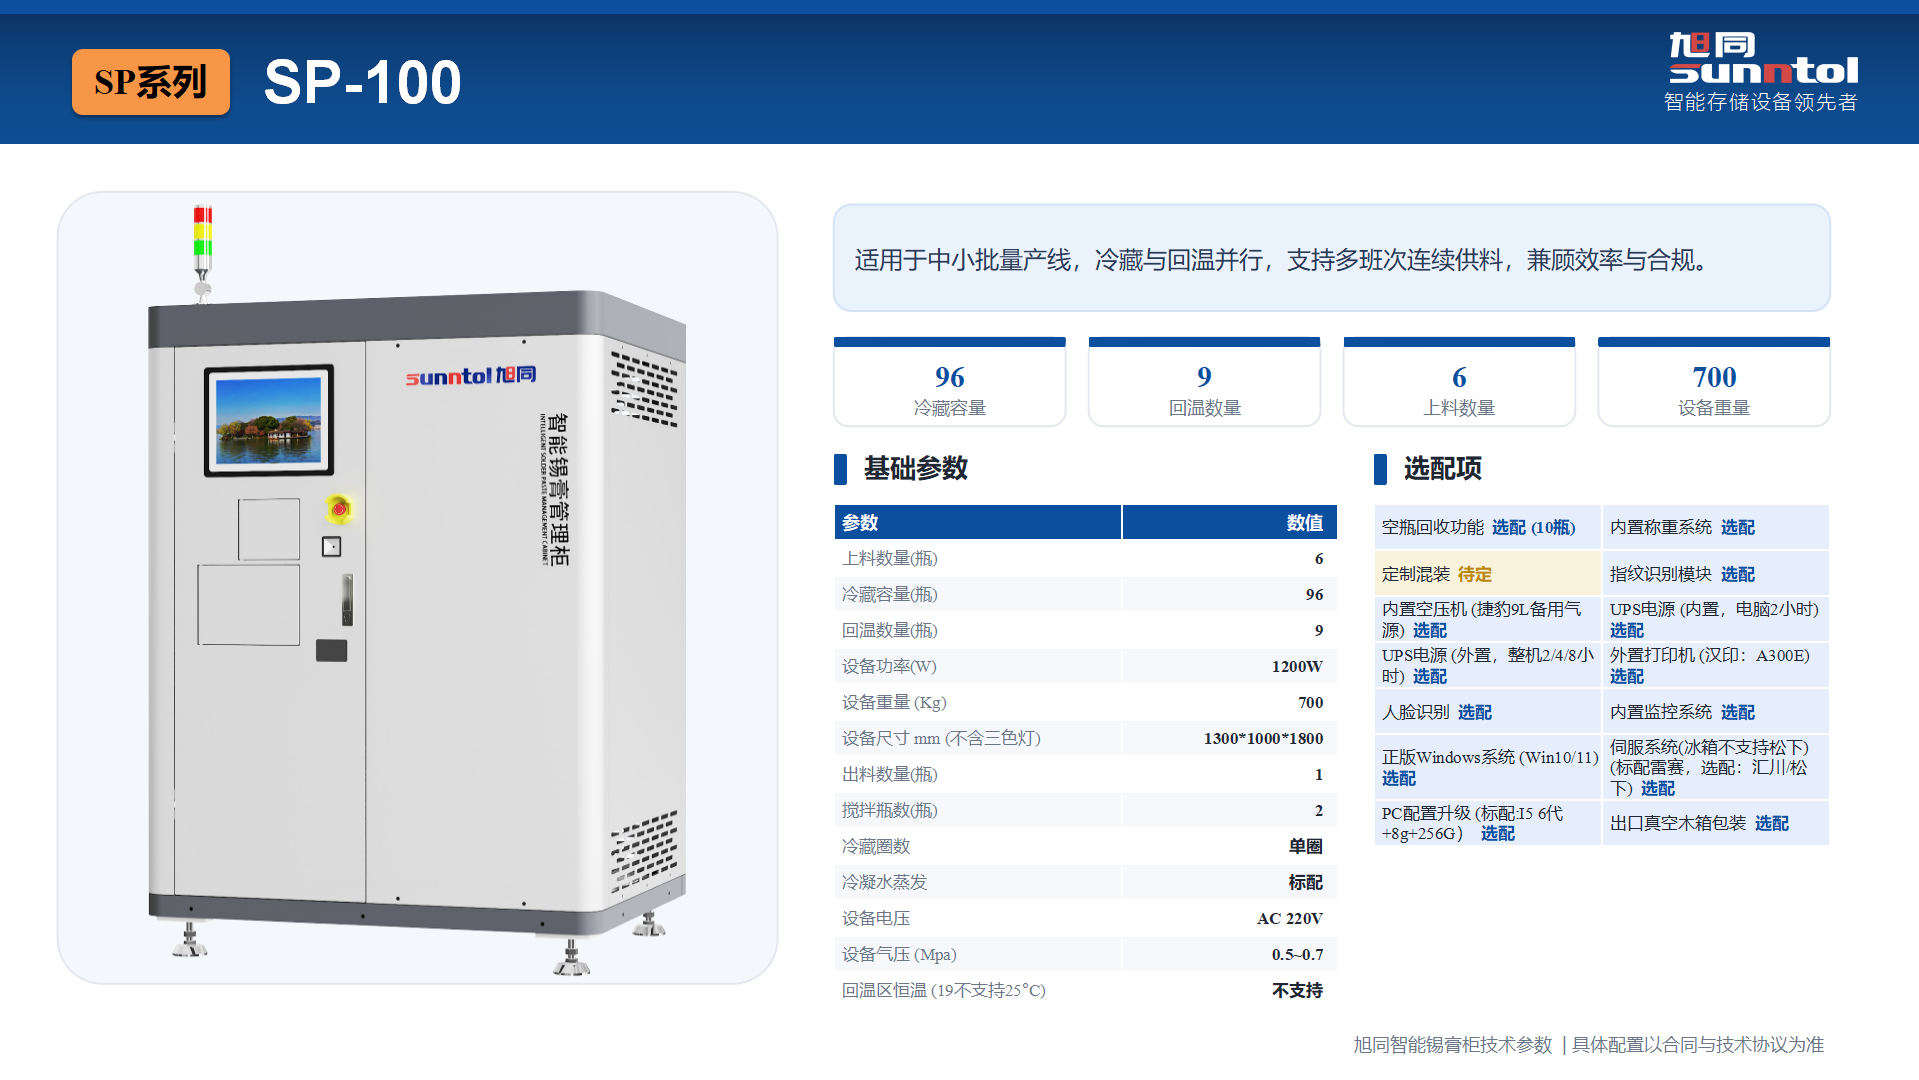
一个判断方法:把厂商的标配清单拉出来看一眼,如果一长串都是"不支持",那它大概率只是一台带屏幕的冷藏柜。
三、技术指标:满载工况才是真实工况
参数表上的数字容易看,但要看对。
第一,控温精度要看满载状态。 行业主流水平为±1.0℃,先进水平可达 ±0.5℃。但需注意,标称值多基于空载或半载测试;设备实际运行时多为满载(尤其集中供料场景),满载温场均匀性才是决定锡膏状态一致性的关键。选型时应要求厂商提供满载工况数据,必要时现场进行72小时多点位实测。
第二,回温腔体是否独立。 若回温区与冷藏区共用腔体,大批量回温时释放的热量会扰乱冷藏区温度,形成相互干扰。独立回温腔体配合独立温控,可避免这一问题——这也是 HC-W 系列将回温区恒温作为标配的原因。
第三,热交换方式与结露控制。 自然对流式回温存在"瓶体外层已回温、内部温度仍低"的现象,满负荷时内外温差更显著。采用循环风强制热交换可提升回温一致性;同时需在风道设计与升降温速率上做结露优化——冷凝水会导致标签二维码识别失败,若带入印刷工序还可能引发质量异常。
第四,追溯节点的覆盖度。 这是审厂环节的决胜点。完整的追溯链条应覆盖:
入库建档→冷藏存储→预约回温→自动搅拌→领用出库→开封使用→余料回存→报废处理
部分设备仅记录"入库"与"领用"两个节点,中间的回温时长、搅拌参数、操作人员均无记录,无法满足体系审核要求。与之配套的还有权限与防呆机制——多级权限体系、指纹/IC卡/密码多重认证、未达标回温或超期锡膏自动锁止、日志不可篡改。这类设计的价值在于:把工艺规范从"依赖人的经验"转为"由设备强制执行",新人亦可合规操作。
四、系统对接:设备能不能融入工厂的数字化体系
如果说前三点决定设备好不好用,这一点决定设备能用多久。
选型时需重点确认:
接口标准:是否提供标准化接口(如 WebApi/JSON),能否与 MES、ERP、WMS 双向同步;
兼容广度:已兼容哪些品牌的系统——行业内较成熟的方案已可实现 20+ 品牌系统对接;
功能深度:能否实现工单绑定、MES 预约回温、在线指令下发、锡膏状态实时推送至生产看板;
对接成本:对接周期多久、是否产生额外开发费用;
扩展预留:是否为后续整厂物料数字化、与 AGV/料车协同预留接口。
需要特别提示的是:若厂商仅支持自有软件、接口不开放,后续容易形成数据孤岛,二次改造成本可能远超设备差价。
五、选型中的四项常见误区
误区一:以初始采购价为主要决策依据。 核心部件(压缩机、精密传感器、伺服模块)的品质差异直接决定生命周期内的故障率与维护成本。采用商用级配件的低价设备,长期运维成本会抵消采购价差。
误区二:仅对比标称温控精度。 标称值多基于空载测试,建议在验收阶段使用温湿度记录仪,对柜内上/中/下、内/外多点位进行连续72小时实测。
误区三:忽略容量与回温位的配比。 冷藏容量与回温位需成比例配置,行业常见比例约为 3:1 至 6:1(视生产节拍而定)。若冷藏容量大而回温位不足,会出现"有位置存、没位置回温"的瓶颈。
误区四:忽视场地与配套条件。 老旧厂房门洞尺寸、车间层高、地面承重、配电容量均需前置确认。例如大容量机型(如 860 瓶级)需 AC380V 供电,而多数中小机型为 AC220V——若车间未预留三相电,改造成本需提前计入。
结语
智能锡膏管理柜的价值,不在于替代一台冰箱,而在于把锡膏管理从"人工经验驱动"转为"数据与流程驱动"。衡量其成效的指标应当是综合的:锡膏报废率、印刷不良重工率、台账与审厂工时、换线备料效率,以及质量异常的反查效率。
选型时可以回归一个朴素的问题:当客户或审核方要求提供某批次锡膏的完整流转记录时,你的设备和流程能否在几分钟内给出?
能回答这个问题,方向就选对了。
关于上海旭同实业(SUNNTOL)
上海旭同实业有限公司成立于2009年,坐落于上海松江,深耕电子半导体智能存储设备领域,是国家高新技术企业。
产品体系:已形成智能锡膏管理柜、感应式智能料架、智能料塔、全自动料仓、智能钢网柜、智能刮刀管理柜、感应式智能防潮柜、智能货架、飞达车、AGV叉车共 10大产品线,可为SMT车间提供从存储、周转到现场管理的物料智能化整体解决方案,避免多供应商设备对接不兼容的问题。
智能锡膏管理柜:SP/HC/HC-W/SAU 四大系列 13 个型号,冷藏容量覆盖 20~860 瓶,控温精度 ±0.5℃,支持与主流 MES/ERP 系统对接,已兼容 20+ 品牌系统。
行业应用:覆盖汽车电子、航空航天、军工、半导体封测、消费电子、新能源、医疗电子等领域,服务 1,000+ 电子制造企业。
质量与合规:已通过 ISO9001 质量管理体系认证、CE 认证,产品面向出口市场提供真空木箱包装等配置。